熱熔銅螺母使用教學:3D 列印外殼的螺絲柱怎麼畫
外殼印好鎖自攻螺絲很方便,但我的開發板常常要打開改線,拆個五、六次塑膠牙就磨平了。後來改用熱熔銅螺母,拆幾十次都還很緊。這篇整理螺絲柱怎麼畫、孔開多大、怎麼燙才會正。
- 4.0 mm
- M3 螺母預埋孔徑
- 5 mm
- M3 預埋深度
- ≥ 1.5 mm
- 螺母周圍壁厚
- 220–250°C
- ABS 烙鐵溫度
什麼時候用銅螺母、什麼時候用自攻螺絲
不常打開的外殼,自攻螺絲直接鎖進塑膠柱就夠了,成本最低(M3 預鑽孔 2.5 mm)。會反覆拆裝、或要鎖比較大力的地方(壁掛、固定在機台上),我一律用熱熔銅螺母。卡扣則適合完全不想用螺絲、但只拆幾次的小外殼。
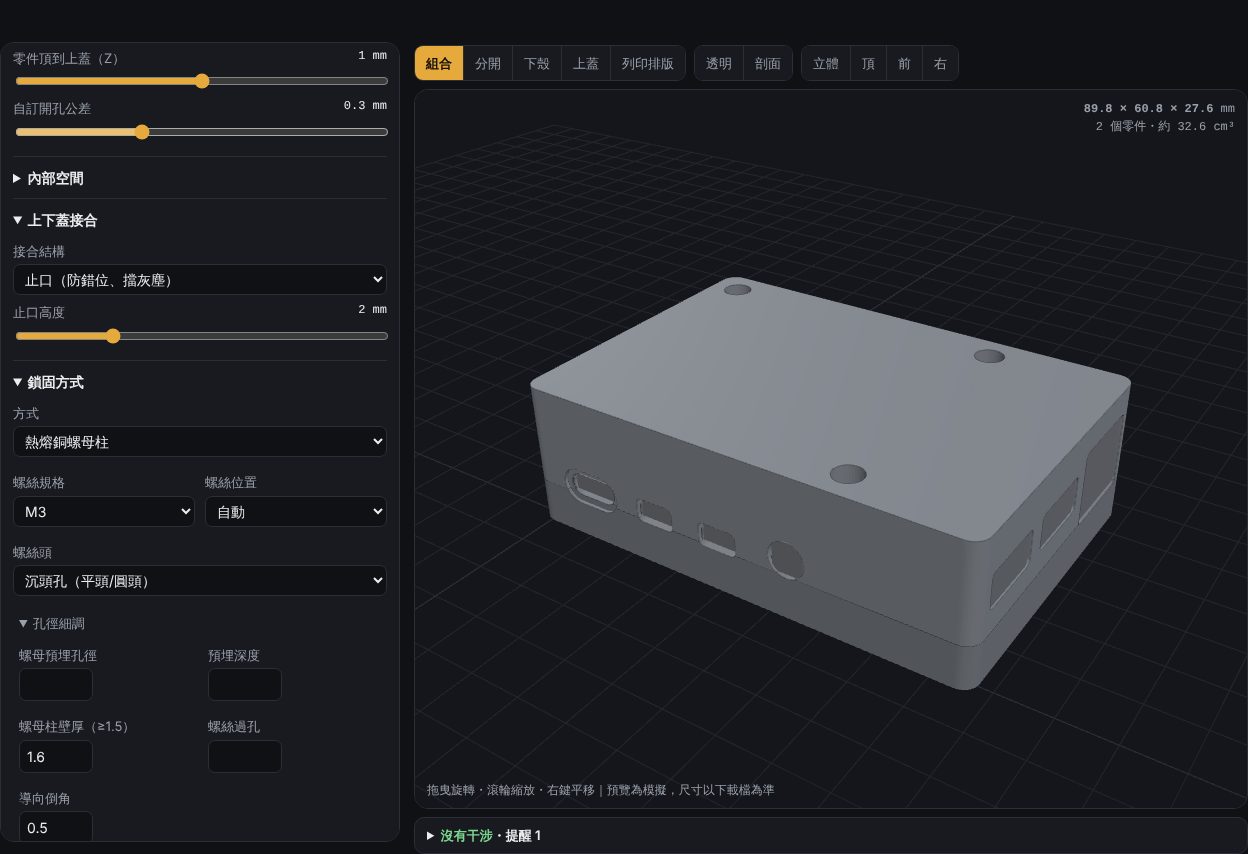
在外殼生成器裡切換
「外殼」步驟的「鎖固方式」選「熱熔銅螺母柱」,螺絲規格選 M3。展開「孔徑細調」可以改預埋孔徑、深度和螺母柱壁厚,留空就是用下表的預設值。板子固定孔也可以在「板子固定」選熱熔銅螺母。
孔徑與深度怎麼抓
銅螺母外面有滾花,孔要比螺母的「最小外徑」小一點,燙下去時塑膠才會熔進滾花裡咬住。孔太大會轉、太小會擠裂柱子。深度比螺母長 0.5~1 mm,多出來的空間讓熔掉的塑膠有地方去,不會頂到板子。
- M2:預埋孔 3.2 mm,深 3~4 mm。
- M2.5:預埋孔 3.5 mm,深 4 mm。
- M3:預埋孔 4.0 mm,深 5 mm(最常用)。
- M4:預埋孔 5.6 mm,深 6~8 mm。
- 不同廠牌螺母外徑差很多,買來先量最小外徑,孔開「最小外徑 − 0.1~0.2 mm」。
螺絲柱:壁厚至少 1.5 mm,加導入倒角
螺母周圍的塑膠壁至少 1.5 mm,太薄燙的時候會裂開或鼓起來。孔口加 0.5 mm 倒角,螺母比較容易放正。下面是生成器幫 Raspberry Pi 4 長出來的下殼,板子四個固定孔底下都是螺母柱,上蓋的螺絲穿過板孔鎖進同一根柱子,板子和上蓋一次固定:
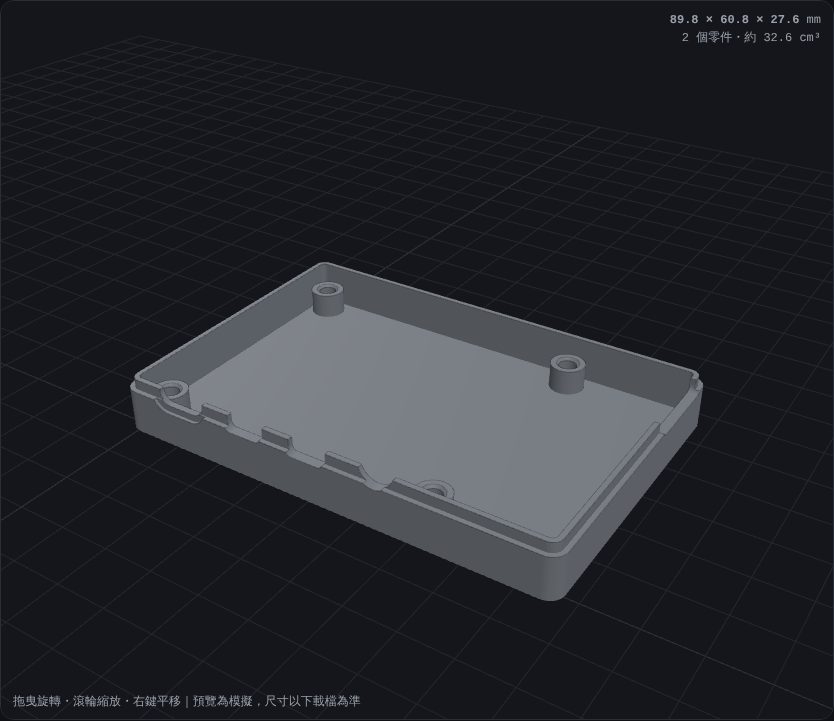
板子離底的高度要夠埋螺母:M3 螺母 5 mm 深,柱子至少 6.5 mm 高。不夠時外殼生成器會在提醒列表告訴你要加到多少。
怎麼燙才會正
- 烙鐵裝錐形或專用的熱熔頭,ABS 設 220~250°C,PLA 190~210°C。
- 螺母放在孔口,烙鐵頭垂直輕壓,讓它自己慢慢沉下去,不要用力推。
- 壓到和表面齊平後拿開烙鐵,馬上用平的金屬片(或另一顆螺絲的頭)壓住幾秒,讓它在冷卻時保持水平。
- 燙歪了趁熱用烙鐵再加熱扶正;完全冷卻後就很難救了。
組起來的樣子
上蓋用沉頭孔,螺絲從上面穿過上蓋鎖進下殼的銅螺母。下載的 zip 裡有組裝說明,列出需要的螺絲規格、長度和數量。
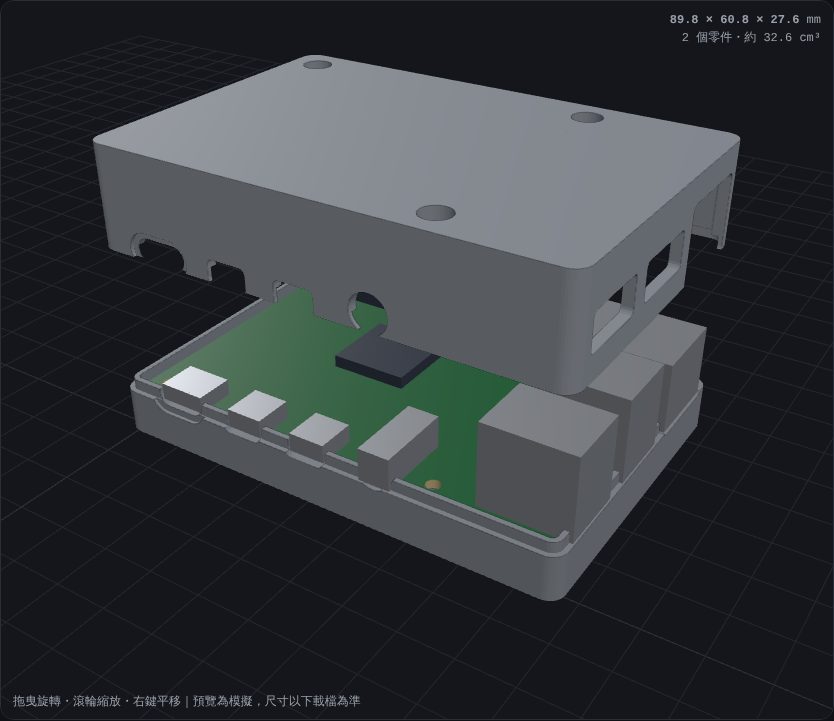
如果不想自己燙,外殼生成器按「加入生產清單」委託 135LAB 列印時,可以選銅螺母加螺絲,我們會先把螺母燙好再寄出(每顆 NT$5)。
常見問題
熱熔銅螺母可以用在 PLA 嗎?
可以,溫度降到 190~210°C;PLA 耐熱差,太燙會整圈軟掉。
M3 熱熔銅螺母孔要開多大?
常見 M3 × 5 mm 螺母開 4.0 mm 左右、深 5~6 mm;以實際量到的最小外徑減 0.1~0.2 mm 為準。
螺母燙歪了怎麼辦?
趁熱再加熱扶正;冷了就只能挖掉重燙,所以第一下要壓正。
沒有烙鐵可以裝嗎?
可以改用自攻螺絲(M3 預鑽孔 2.5 mm),或請 135LAB 代印時先幫你燙好。
想確認設計有沒有問題?
把 Gerber zip 丟進免費 Gerber 檢查器,幾秒鐘就能看到圖層預覽、最細線寬、線距、孔環與板框檢查,錯誤位置用紅圈標出。免登入,檔案不會上傳。
延伸閱讀
洗板找 135|1 分鐘看到報價・3 步下單・5 片起做
準備好檔案了嗎?
上傳 Gerber,價格與預計出貨日馬上出來。不用先登入。