3D 列印外殼公差怎麼抓:板子、接頭、上下蓋的間隙整理
我第一次幫自己的板子印外殼,照著板子尺寸剛好畫,結果板子塞不進去、USB 線插到一半就卡住。後來印了好幾版才抓到手感,這篇把那些數字整理出來,用 135LAB 的 PCB 外殼生成器實際畫面說明。
- 0.3–0.4 mm
- 板子到內壁(每邊)
- 0.6 mm
- 接頭開孔每邊放大
- 1 mm
- 最高零件到上蓋
- 2 mm
- 壁厚(0.4 噴嘴 5 道)
為什麼不能照板子尺寸剛好畫
FDM 印出來的東西有兩個固定的偏差:外形會稍微脹出來,孔和凹槽會縮。原因是線材擠出來是圓的,轉角和圓孔內側會多堆一點料,再加上 ABS 冷卻會收縮。我量過幾台常見的機器,同一個 60 mm 的方框,內尺寸大概會小 0.2~0.4 mm。
所以畫外殼不是「剛好」,而是每個會互相碰到的地方都要留空間。下面是我現在固定用的起始值,換機器或換材料再微調。
板子到內壁:每邊 0.3~0.4 mm
這是最常出問題的地方。板子本身也有 ±0.1~0.2 mm 的外形公差,再加上列印誤差,我習慣每邊留 0.4 mm。留太大板子會在殼裡晃,靠螺絲柱或支撐柱固定就沒關係。
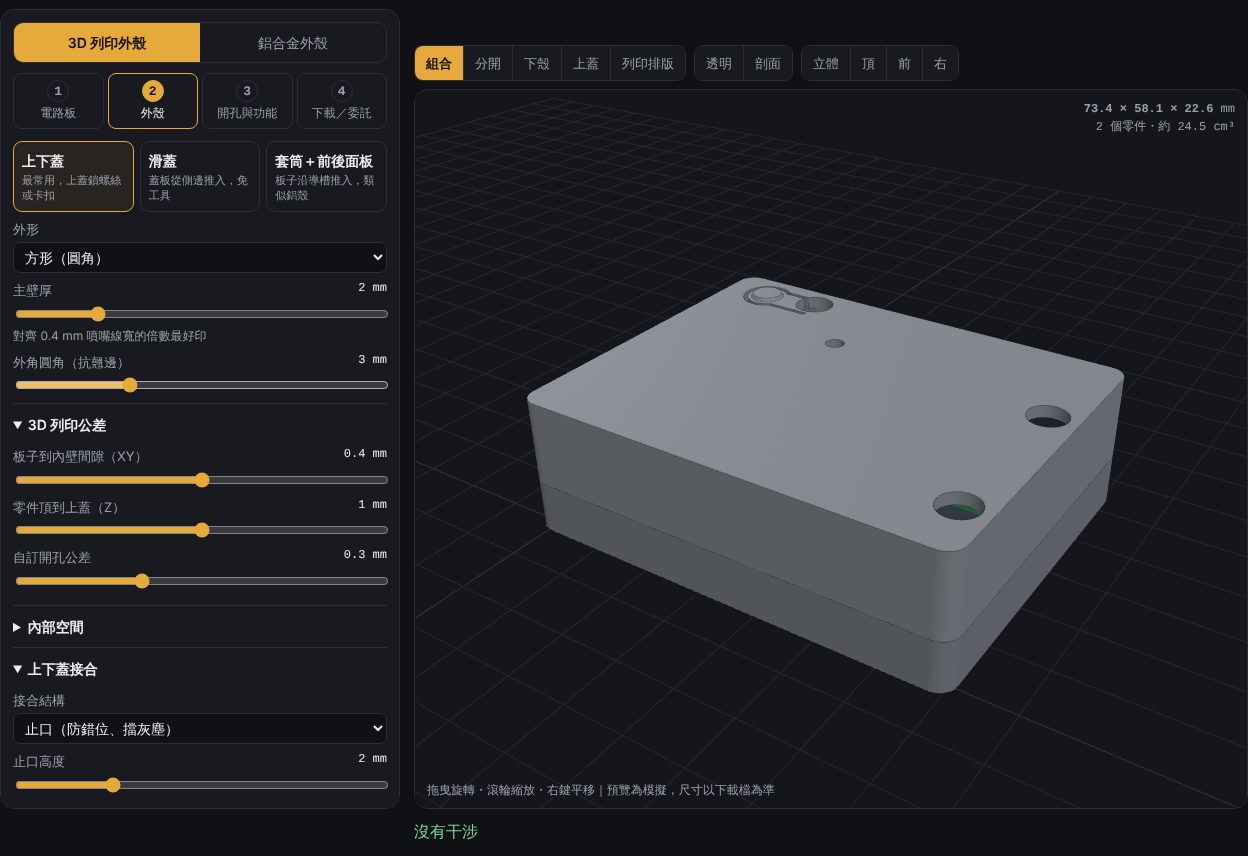
在外殼生成器裡,這個值叫「板子到內壁間隙(XY)」,預設 0.4 mm。拉滑桿 3D 預覽會馬上跟著變,外殼外形尺寸也會顯示在右上角。
從上面看一次,確認每一邊都有縫
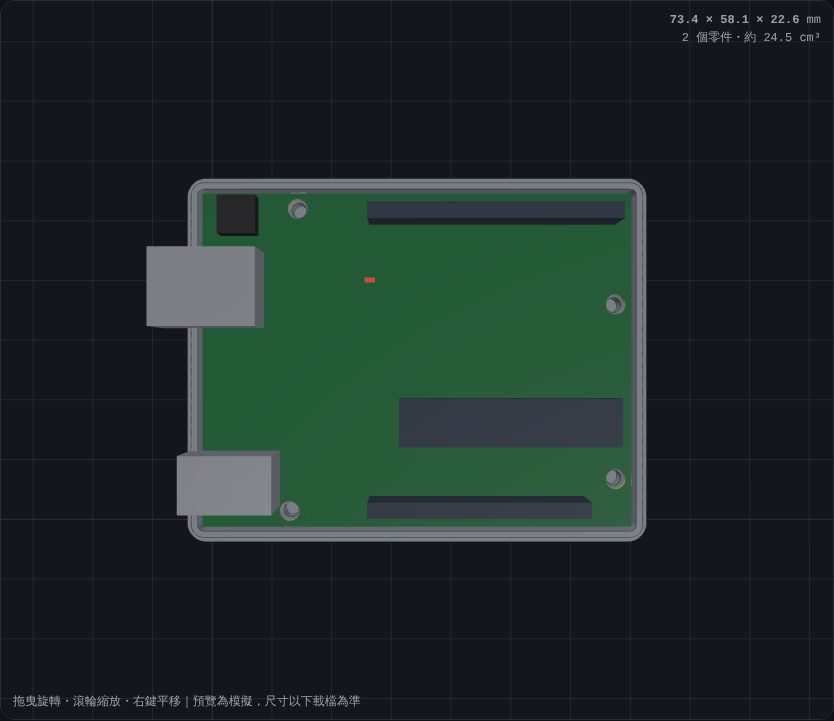
我每次都會切到「下殼」再按「頂」視角看一次,板邊和內壁之間要看得到一圈縫。接頭凸出板邊的地方會自動在牆上開孔,不會頂到牆。
零件頂到上蓋:至少 1 mm
電解電容、排針、USB-A 這些高零件,頂部到上蓋內面至少留 1 mm。原因是高度資料常常不準,而且上蓋在 Z 方向的誤差比 XY 大。外殼生成器會用座標檔(CPL)和零件庫自動帶零件高度,估計值會標「?」,送印前請拿尺量一下最高的那顆。
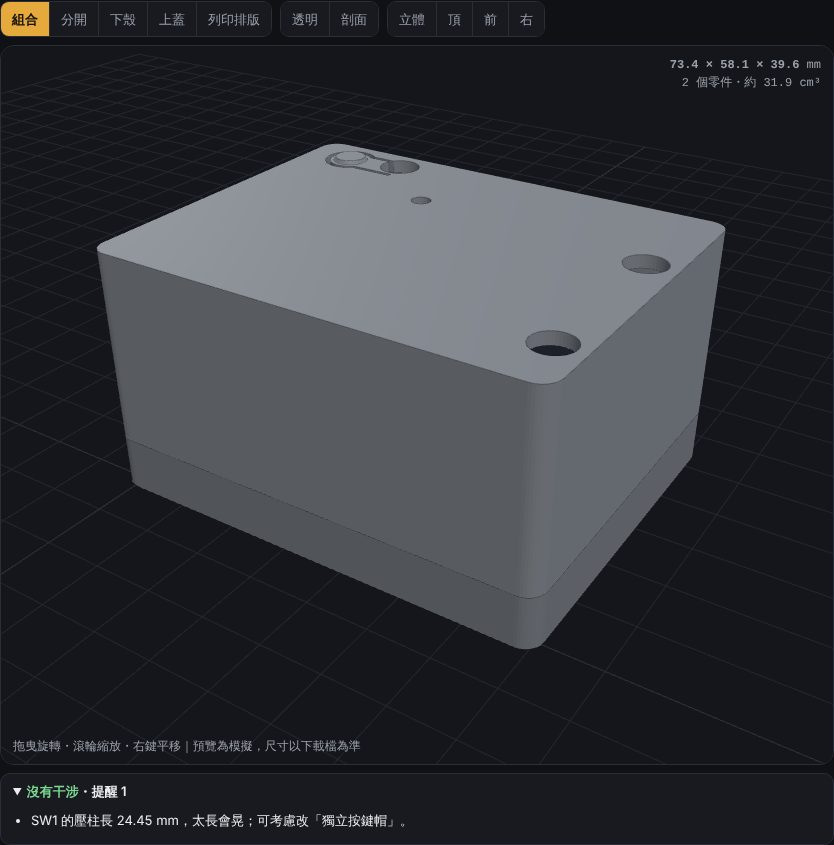
下面這張是我故意把 USB 座高度改成 28 mm 測試:上蓋會自動加高把零件包住,並在下方列出提醒(例如按鍵壓柱變太長會晃,建議改成獨立按鍵帽)。紅色是干涉,一定要處理;黃色是提醒。
接頭開孔:每邊放大 0.6 mm,外側挖沉孔
USB、DC 座的孔如果剛好照接頭大小開,大部分的線都插不到底,因為線頭的塑膠外殼(overmold)比接頭大。我現在的做法是每邊放大 0.6 mm,並在外側挖一個比線頭大一點的沉孔,讓線頭可以伸進來。
圓孔(DC、音源、SMA、LED)直徑再多加 0.2~0.3 mm,因為圓孔縮得最明顯。
- USB-C:開 10.1 × 4.5 mm 左右(接頭 8.9 × 3.2 mm)。
- Micro USB:開 9 × 4.4 mm 左右。
- LED 孔:3 mm LED 開 3.2~3.3 mm,5 mm 開 5.2~5.3 mm;或改用 0.5 mm 薄壁讓光透出來,不開孔。
上下蓋配合:止口單邊 0.2~0.25 mm
上下蓋接合我最常用「止口」:下殼的牆內側多長一圈 2 mm 高的薄邊,上蓋對應挖一圈槽。槽比薄邊單邊大 0.2~0.25 mm,蓋起來不會卡死,也不會晃。要防水就改用 O 型環溝,壁厚要加到 3 mm 以上。
壁厚與圓角
0.4 mm 噴嘴建議壁厚 1.6~2.4 mm(4~6 道線),我預設 2 mm。ABS 容易翹邊,外角加 3 mm 以上的圓角能明顯減少四角翹起來;大平面可以加內部加強肋。
我的建議順序
- 先用預設值印一版下殼(只印下殼省料),把板子放進去試。
- 板子太緊就把 XY 間隙加 0.1 mm,太鬆就減 0.1 mm。
- 接頭插一次線,插不到底就加大開孔或加深外側沉孔。
- 確認後再印上蓋。不想自己試,也可以在外殼生成器按「加入生產清單」,由 135LAB 用 ABS 印好寄給你。
常見問題
3D 列印孔要放大多少?
一般 FDM 圓孔直徑放大 0.2~0.3 mm;接頭方孔每邊放大 0.5~0.6 mm。
板子和外殼內壁要留多少間隙?
每邊 0.3~0.4 mm 是比較安全的起點,板子用螺絲或支撐柱固定就不怕晃。
PLA 和 ABS 公差一樣嗎?
ABS 收縮比 PLA 大,孔會縮得多一點,建議多留 0.1 mm;ABS 耐熱比較好,也能用熱熔銅螺母。
不想自己算公差怎麼辦?
用 135LAB 的 PCB 外殼生成器,上傳 Gerber 或 KiCad 就會依板子和零件自動留公差、開孔,還會檢查干涉。
想確認設計有沒有問題?
把 Gerber zip 丟進免費 Gerber 檢查器,幾秒鐘就能看到圖層預覽、最細線寬、線距、孔環與板框檢查,錯誤位置用紅圈標出。免登入,檔案不會上傳。
延伸閱讀
洗板找 135|1 分鐘看到報價・3 步下單・5 片起做
準備好檔案了嗎?
上傳 Gerber,價格與預計出貨日馬上出來。不用先登入。